

纸箱包装印刷不仅影响产品外观,也关系到物流识别、品牌形象和使用体验。提升客户满意度需要从色彩稳定、图文清晰、结构适配、信息完整和交付一致性等方面共同把控。
稳定色彩还原与批次一致性
纸箱印刷中,客户较为关注颜色是否与设计稿接近,以及不同批次是否保持一致。原纸白度、油墨粘度、pH值、印刷压力和干燥条件都会影响最终色相。可通过标准光源比对、色差仪检测和首件确认,将色差控制在合理范围内,减少“同批不同色”或“批间偏色”的情况。
提升图文清晰度与套印精度
文字、条码、二维码和图案必须清晰可读。套印不准会导致边缘重影、色彩错位,影响视觉观感和扫描识别。生产中应控制印版平整度、网纹辊状态和印刷压力,避免糊版、漏白、毛边和拖脏。对于多色印刷,可设置套印基准线,并在巡检中重点抽查关键图文位置。

优化纸箱结构与开箱体验
包装结构应与产品尺寸、重量和运输方式匹配。摇盖过紧、压线过浅、内腔空间不合理,都会影响装箱和拆箱体验。合理设计压线、开槽、提手和易撕口,可减少用户拆包难度。对电商包装,还可考虑内衬固定、缓冲空间和可重复使用结构,提升整体使用感受。
确保物流信息与条码可读
纸箱上的条码、二维码、品名、规格和收发货信息,直接影响仓储分拣和物流效率。印刷模糊、位置偏移或耐磨性不足,可能导致扫描失败或信息缺失。应在生产前后进行条码等级检测和摩擦测试,确保运输过程中信息不脱落、不褪色。
加强印前沟通与打样确认
客户满意度往往取决于成品是否符合预期。印前应明确纸张材质、印刷工艺、色彩标准、刀版尺寸和表面后处理要求。通过白样确认结构、彩样确认颜色和工艺,可减少量产偏差。对品牌色、专色和特殊图文,应保留标准样张,作为后续验收依据。
建立过程检验与交付标准
纸箱印刷质量不能只靠终检,还应覆盖原材料、印刷过程、干燥、模切和成品包装环节。可设置首件检验、过程巡检和出货抽检,记录油墨批次、设备参数和缺陷类型。对常见问题如色差、套印偏移、蹭脏和尺寸偏差,形成处理流程,有助于稳定交付质量。
总体来看,纸箱包装印刷提升客户满意度的关键在于:色彩稳定、图文清晰、结构合理、信息准确、交付一致。把外观质量、功能识别和使用体验结合起来管理,才能减少投诉和返工,提高客户对包装品质的认可度。
- 上一篇:纸箱包装印刷如何优化设计效果?
- 下一篇:纸箱包装印刷如何提升品牌影响力?
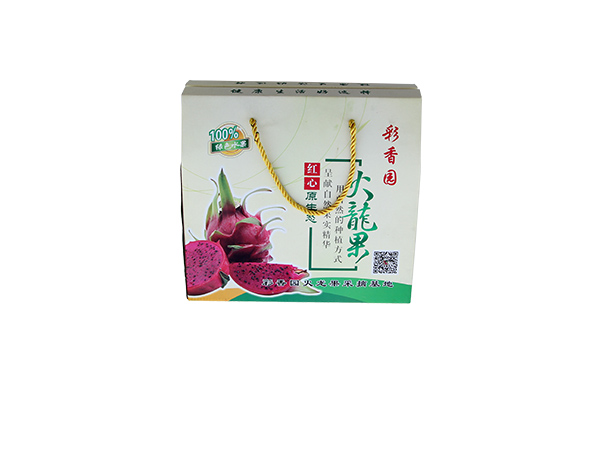 手提袋
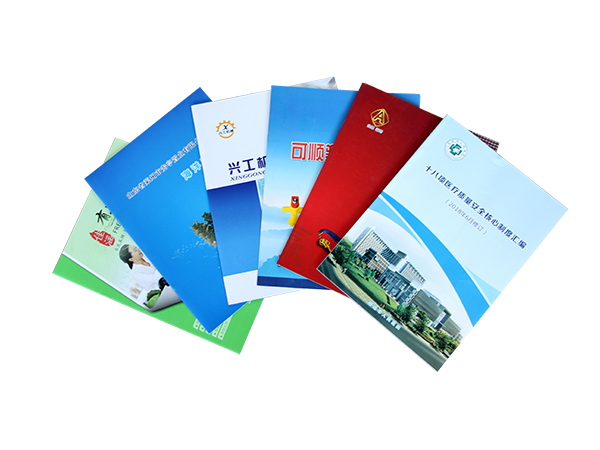 样本画册
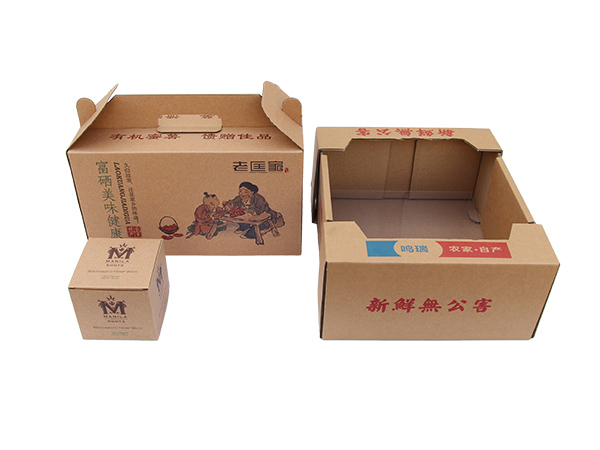 牛皮纸纸盒
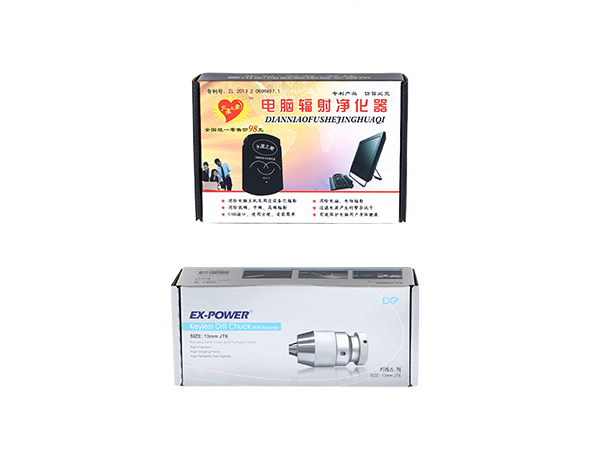 彩箱彩盒